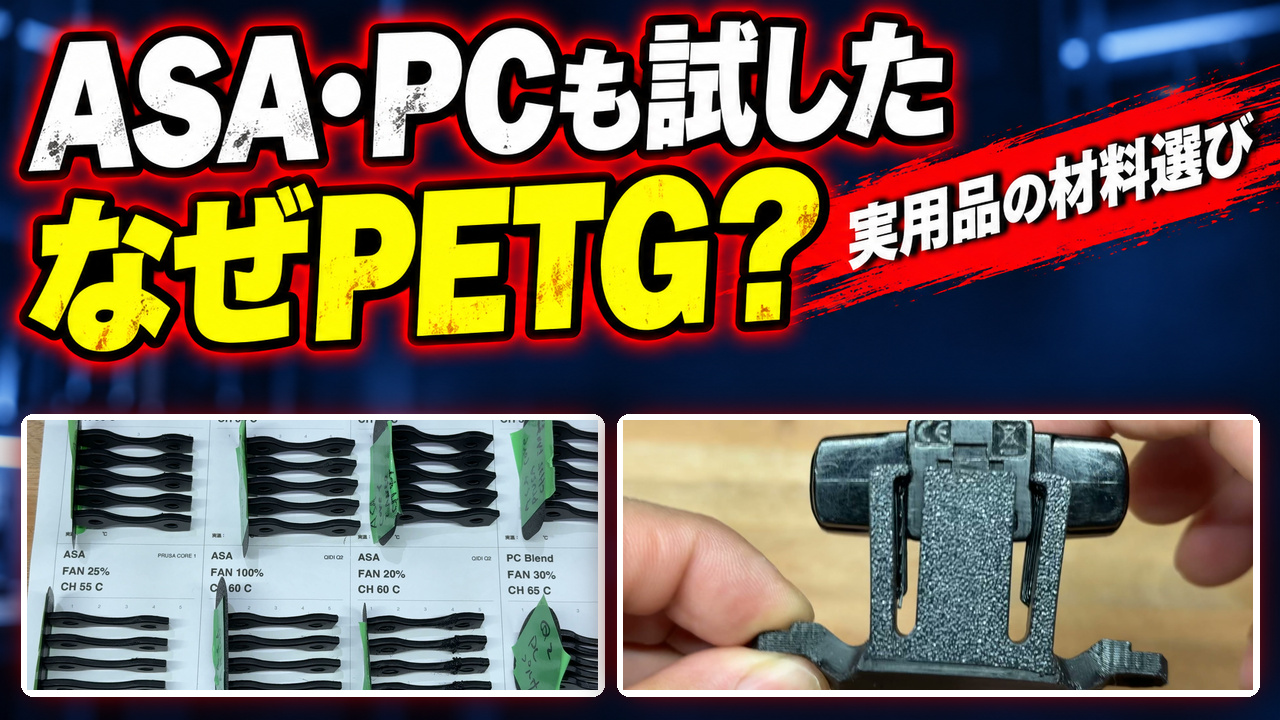
ASA・PCも試した私が、実用品にPETGを選ぶ理由|引張試験と材料費で比べた結果
※この記事にはアフィリエイトリンクを含みます。Amazonのアソシエイトとして、当サイトは適格販売により収入を得ています。リンク経由で購入された場合に当サイトへ紹介料が入ることがありますが、掲載している内容は私が実際に試験し、作って使ってきたものに基づいており、紹介料の有無によって内容を変えることはありません。
PLAやPETGに慣れてくると、「実用品を作るなら、ASAやPCのような材料のほうがいいのでは?」と気になってくると思います。私もそう思って、いろいろ使ってきました。
私は3Dプリンタで設計した部品を製造・販売しています。その私が、販売する部品に今いちばん使っているのはPETG(QIDI PETG-Tough)です。
先に結論を書きます。
- 理由は強さだけではなく、毎回ちゃんと作れること(印刷の安定性)と、材料費
- ASAは長所がある一方で、冷却ファンとチャンバー温度をセットで調整したい材料だった
- PC Blendは良い材料だと感じたが、繰り返し作って販売するには材料費の差が大きかった
- ASAやPCが悪いのではなく、私の商品ではPETGがちょうどよかった
この記事では、今回の引張試験の結果と、実際に作ってきた経験から、この結論に至った理由を順番にまとめます。


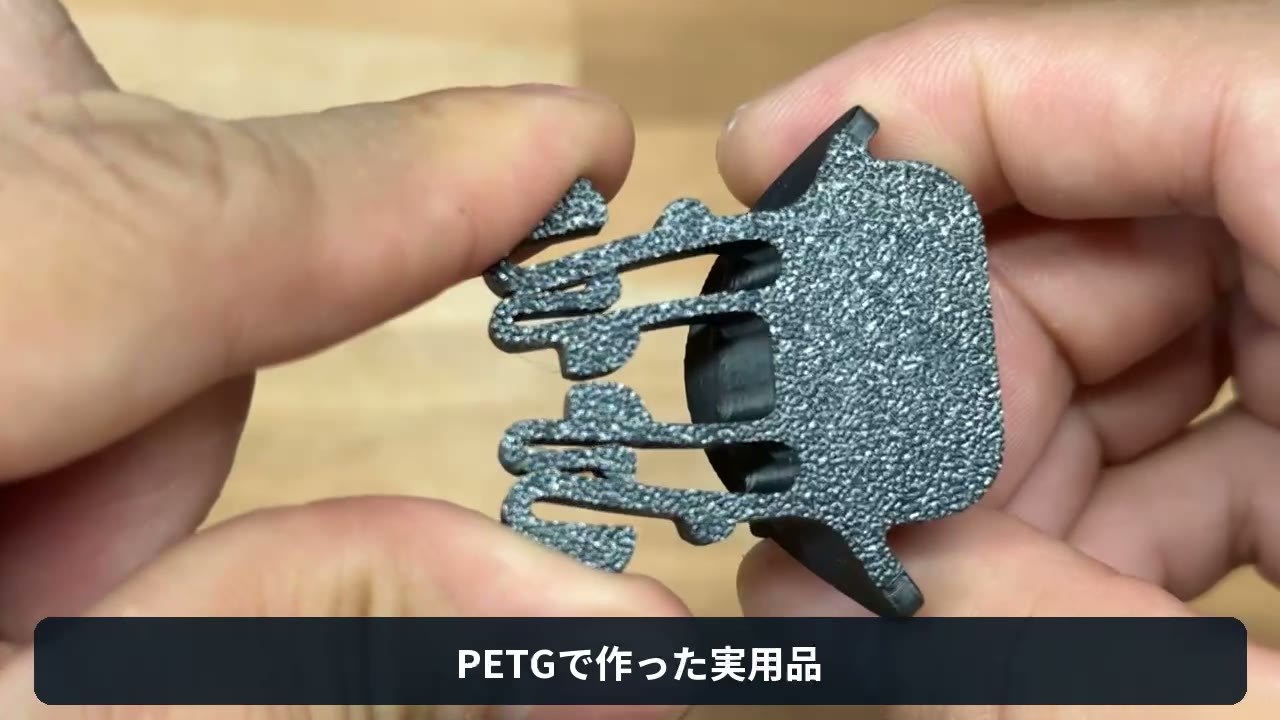
PETGで作った実用品(動画より)
動画:試験結果と経験から4分半で
試験の様子やグラフは、動画で見るのが早いです。
材料を比べた3つの観点
材料選びで私が考えたのは、次の3つです。
| 観点 | 見ること |
|---|---|
| 必要な性能 | 用途に足りるか |
| 作りやすさ | 毎回きれいに作れるか |
| 費用 | 続けられるか |
カタログの強さだけで選ぶと、2つ目と3つ目が抜け落ちがちです。以下、ASA、PC Blend、PETGの順に見ていきます。
ASA:長所はあるが、印刷条件の調整が必要
ASAはどんな材料か
ASAは、ABSの代わりとしても検討される材料です。紫外線に強く、耐候性や耐熱性が求められる屋外の機能部品で候補になります(一般的な特性の参考:Prusa公式のASAガイド。今回使った銘柄固有の保証値ではありません)。
ただし、材料の長所と、印刷のしやすさは別です。ASAは反りを抑える温度管理や、形状に合わせた冷却の調整が必要になります。私も、ここで条件出しに悩みました。
試験の条件
今回使ったのはPRINSFILのASAです。プリンターはPRUSA CORE1で、**縦に印刷した試験片(Z方向)**を使い、冷却ファンとチャンバー温度を変えて引っ張りました。
応力は、計器に表示された最大荷重を設計断面積10.0mm²で割って換算しています。印刷した試験片ごとの断面を実測した値ではありません。また、穴付近で破断した試験片は集計から除外し、中央で破断したものだけを使っています。
冷却ファンを変えると、結果も変わる
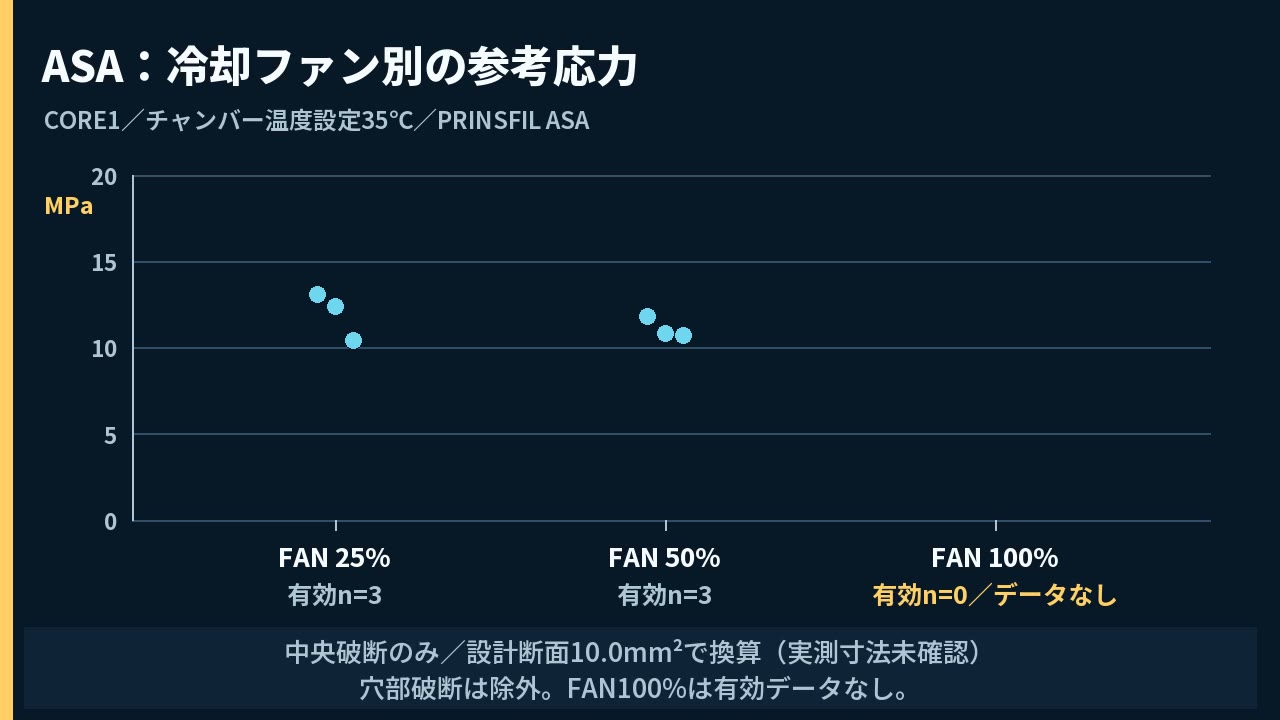
チャンバー温度設定35℃で、冷却ファンだけを変えた結果(動画より)
まずは同じプリンター、チャンバー温度設定35℃のまま、冷却ファンを変えた結果です。
| 冷却ファン | 中央で破断した本数 | 参考応力(MPa) |
|---|---|---|
| 25% | 3本 | 13.05 / 12.36 / 10.43 |
| 50% | 3本 | 11.80 / 10.80 / 10.67 |
| 100% | 0本 | 有効データなし |
FAN100%は、5本とも穴付近で破断したため、比べられるデータが残りませんでした。
材料名は同じでも、印刷条件が変わると試験の結果も変わります。カタログの強さだけで選ぶのは難しいと感じたところです。
チャンバー温度の設定を変えた比較
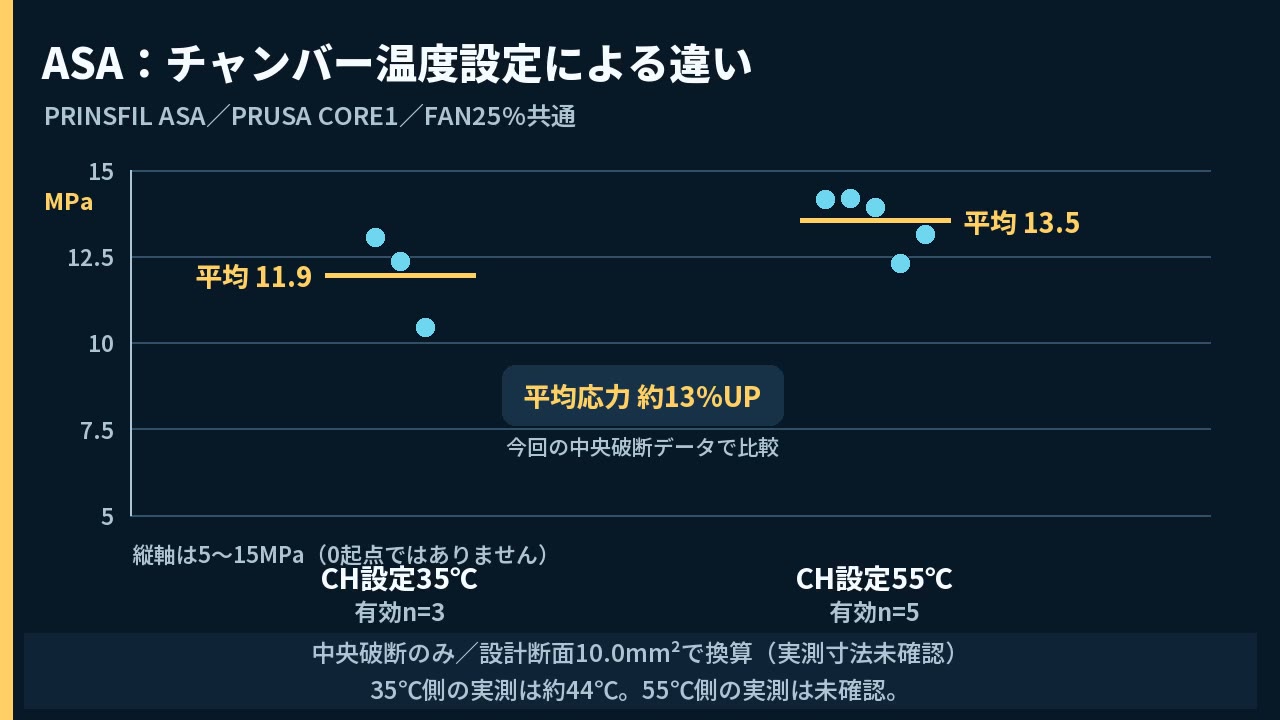
冷却ファン25%で、チャンバー温度の設定だけを変えた結果(動画より)
次に、冷却ファンを25%にそろえて、チャンバー温度の設定を変えました。
| チャンバー温度の設定 | 中央で破断した本数 | 平均の参考応力 |
|---|---|---|
| 35℃ | 3本 | 約11.9MPa |
| 55℃ | 5本 | 約13.5MPa |
平均で見ると、55℃設定側が約13%高い結果でした。ただし、これは今回中央で破断した試験片だけの比較で、すべての形状・条件で同じ差が出るという意味ではありません。
また、35℃設定のときも、実際のチャンバー内はおよそ44℃ありました。55℃設定側の実測温度は確認できていません。設定と実測は分けて見てください。
ASAは「冷却とチャンバー温度をセットで」
私としては、ASAは冷却とチャンバー温度をセットで調整したい材料です。しかも、冷却を弱めると形状によって仕上がりが荒れることもあり、単純に弱めればいいわけでもありません。
ASAの冷却やチャンバー温度の違いは、別の動画でもう少し詳しく紹介する予定です。
PC Blend:良い材料。気になったのは材料費
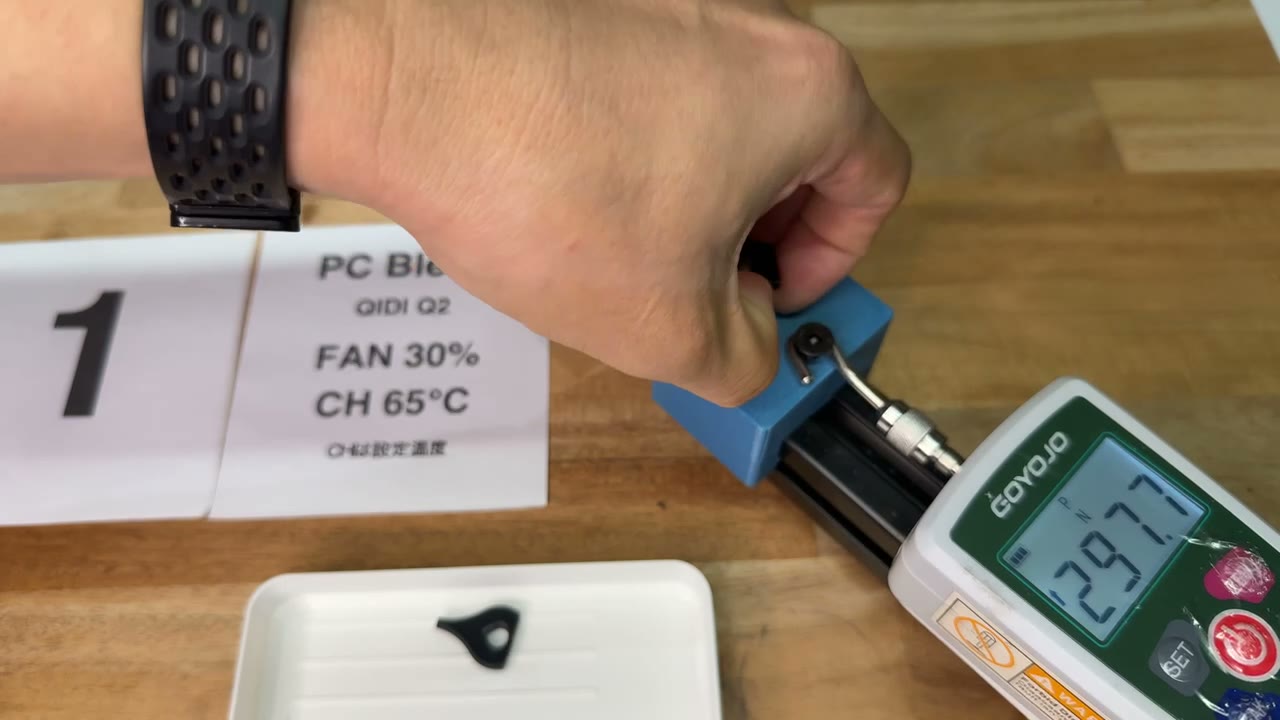
PC Blendの引張試験。中央で破断した1本は297.7Nだった(動画より)
次に、プルサメント(PRUSA)のPC Blendです。これは実際に使って、良い材料だと感じました。
今回の試験はQIDI Q2、冷却ファン30%、チャンバー温度設定65℃。中央で破断した1本は297.7Nで、設計断面積10.0mm²で換算すると約29.8MPaです。残りの4本は穴付近で破断したため、比較には使っていません。つまり1本だけの参考値で、平均ではありません。
それでも、参考になる結果は得られました。ただ、私が販売を続けるうえで気になったのは材料費です(後述)。
PETG・PC・ASAをZ方向で並べてみる
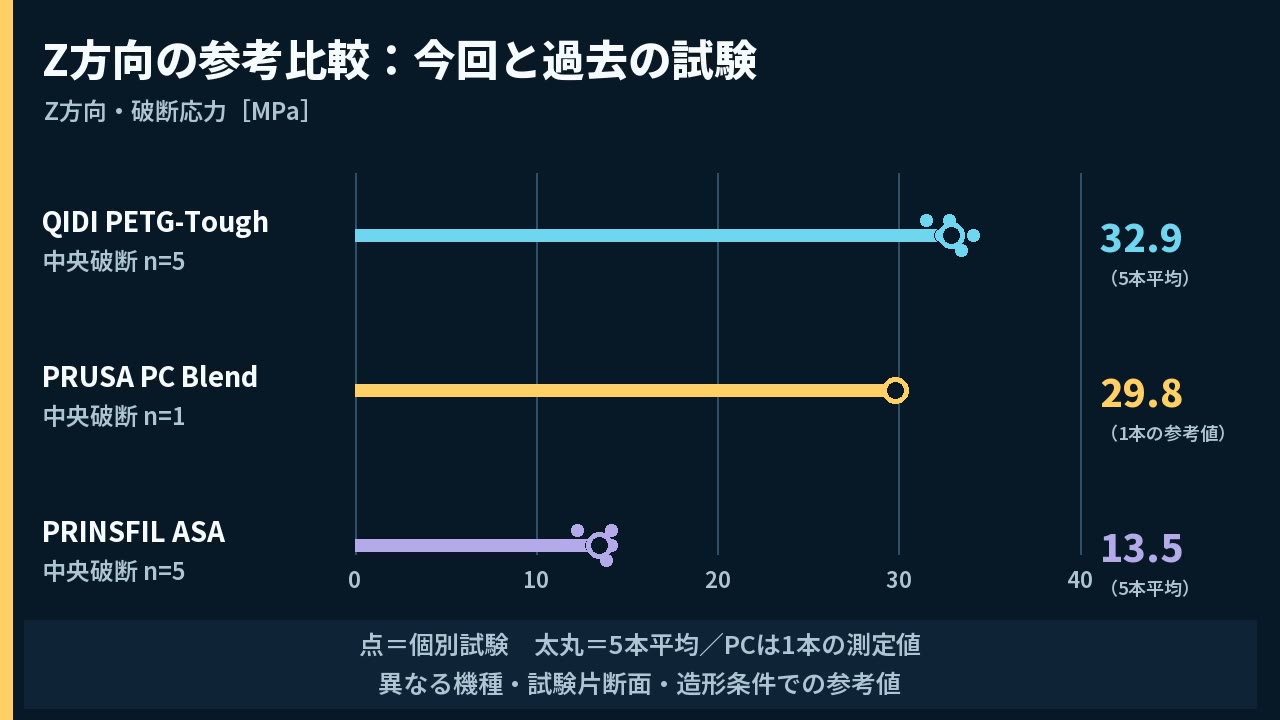
Z方向の参考比較。今回の試験と過去の試験を並べたもの(動画より)
過去に試したPETGも加えて、Z方向(積層方向)の結果を並べました。
| 材料 | 参考応力 | 条件 |
|---|---|---|
| QIDI PETG-Tough | 32.9MPa(5本平均) | QIDI Q2、FAN100%、チャンバー加熱OFF、設計断面6.5mm²、2026年9月6日の試験 |
| PRUSA PC Blend | 29.8MPa(1本の参考値) | QIDI Q2、FAN30%、チャンバー設定65℃、設計断面10.0mm² |
| PRINSFIL ASA | 13.5MPa(5本平均) | PRUSA CORE1、FAN25%、チャンバー設定55℃、設計断面10.0mm² |
PETGの試験は、PETG7銘柄をXY・Z方向で比べた記事で使ったデータです。
ここは注意して読んでください。プリンター・印刷条件・試験片の断面積はそろっておらず、PCは1本の参考値です。材料そのものの強度の順位ではなく、私が試した条件での結果として見てください。
そのうえで、こうした結果も、PETGを実用品の候補として使い続けている理由の一つです。
材料費:繰り返し作ると差が大きい
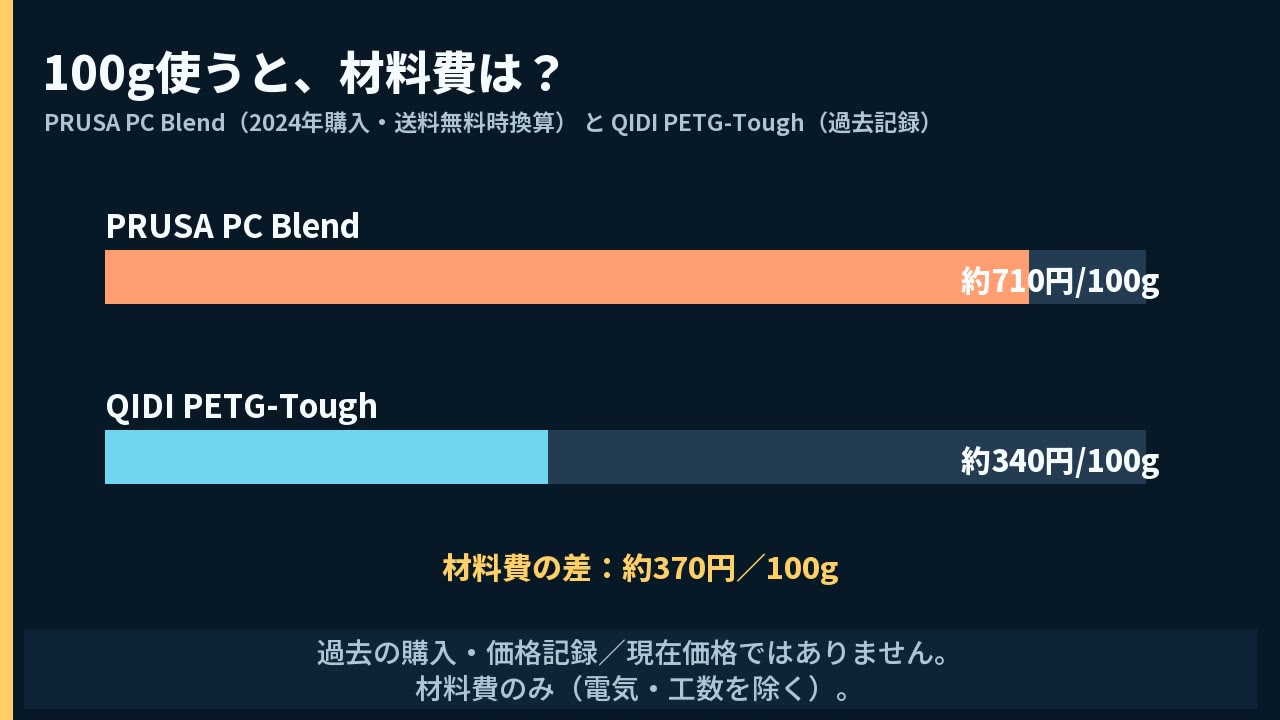
100g使ったときの材料費の比較(動画より)
私の過去の購入・価格の記録では、次のとおりでした。
| 材料 | 1kgあたり | 100g使うものなら |
|---|---|---|
| PRUSA PC Blend | 約7,100円(2024年購入・送料無料時の換算) | 約710円 |
| QIDI PETG-Tough | 約3,399円 | 約340円 |
100gあたりで約370円の差です。しかも、印刷に失敗したら、その分もかかります。
いずれも現在の価格ではなく、材料代のみ(電気代や作業費は含みません)です。それでも、一つだけ作るときと、何度も作って販売するときでは、価格差の重みが変わってきます。繰り返し作る私には、この差が大きかったのです。
印刷の安定性:「毎回作れる」ことも重要
もう一つの理由が、印刷の安定性です。注文が重なったときに印刷が失敗すると、本当に焦ります。
- 必要な機能を果たす
- きれいに仕上がる
- 予定どおりに作れる
私の商品では、このバランスがよかったのがPETG-Toughでした。最高の材料を探すというより、自分の商品を無理なく作り続けられる材料を選んだ、という感覚です。
なお、ここは数値化した不良率や注文数ではなく、私の制作経験としての話です。
PETGなら壊れない、という話ではない
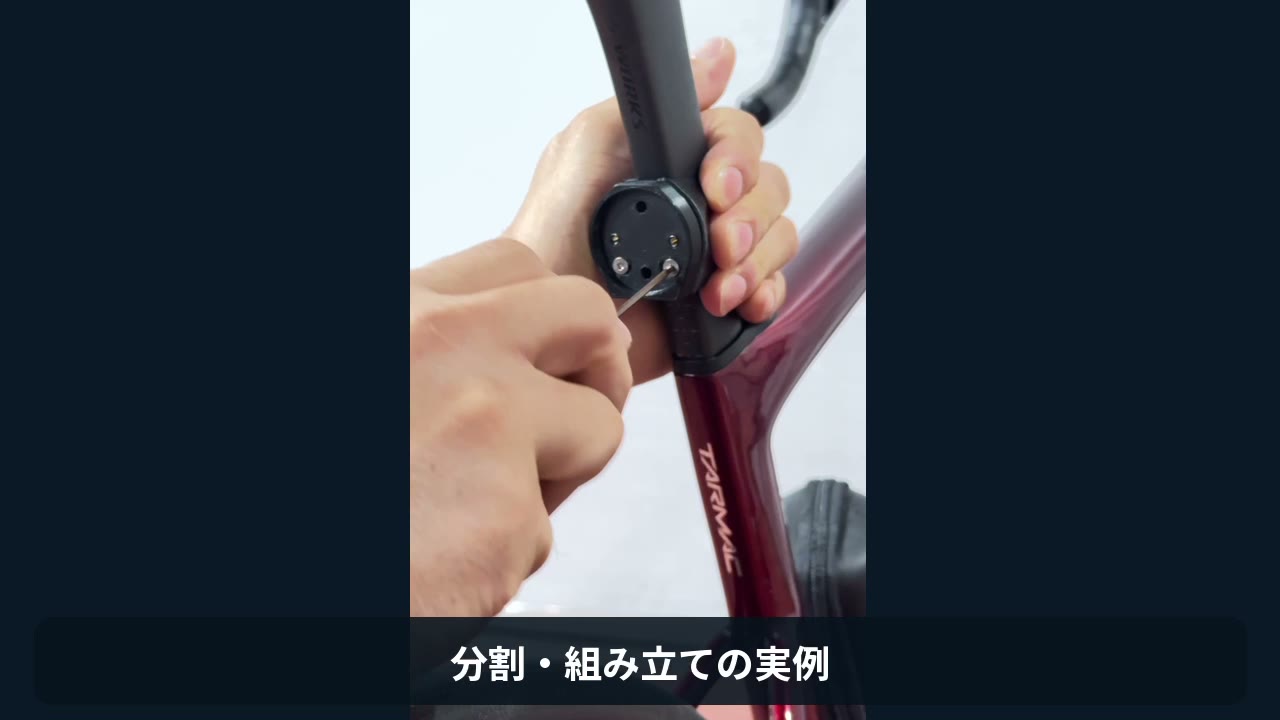
分割して組み立てる設計の実例(動画より)
ただし、PETGなら壊れない、という話でもありません。
私も以前は、うまく作れないものを材料や印刷設定で何とかしようとしていました。でも、部品を分割して印刷方向を変えるだけで、ずっと作りやすくなったこともあります。
力がかかる向きと、印刷しやすい形を考える。材料を替える前に、設計で解決できないかを考えるのも大切です。印刷方向でどれだけ強さが変わるかは、PETGのXY方向とZ方向を比べた記事にまとめています。
材料を選ぶ順番
ASAやPCを検討している方には、次の順番で考えることをおすすめします。
- 用途:屋外での耐候性や耐熱性など、PETGでは足りない条件があるか。あるなら、別の材料を選ぶ意味があります
- 制作:自分のプリンターで安定して作れるか、設計に無理がないか
- 継続:材料費や作業時間を含めて、作り続けられるか
ASA・PC・PETGに単純な上下関係はありません。用途に必要な性能を確認したうえで、作りやすさと費用も判断します。ほかの材料も含めて比べたい方は、機能部品向けフィラメント20種の引張試験も参考にしてください。
今回使った材料
同じブランドでも、色・内容量・販売元が入れ替わることがあります。購入前に、材質、フィラメント径、内容量、販売元をご確認ください。
- QIDI PETG-Tough:上の商品リンクから
- PRINSFIL ASA:AmazonでPRINSFIL ASAを探す
- PRUSA(Prusament)PC Blend
よくある質問
Q. ASAやPCはPETGより劣る材料ですか?
いいえ。ASAは耐候性・耐熱性が求められる屋外の機能部品で候補になる材料で、PC Blendも実際に使って良い材料だと感じました。私の商品と作り方では、PETGがちょうどよかったというだけです。
Q. ASAで強度を出すには、冷却を弱めればいいですか?
単純にそうとは言えません。今回の試験では冷却ファンやチャンバー温度で結果が変わりましたが、冷却を弱めると形状によって仕上がりが荒れることもあります。冷却とチャンバー温度をセットで調整する必要があると感じています。
Q. Z方向の比較で、PETGはPCより強いということですか?
そうは言えません。プリンター・印刷条件・試験片の断面積がそろっておらず、PCは1本だけの参考値です。私が試した条件での結果として見てください。
Q. 材料を替えても壊れる部品は、どうすればいいですか?
材料を替える前に、設計を見直すのがおすすめです。私は部品を分割して印刷方向を変えるだけで、ずっと作りやすくなったことがあります。
まとめ
- 販売する部品に今いちばん使っているのはPETG(QIDI PETG-Tough)
- 理由は強さだけでなく、印刷の安定性と材料費
- ASAは冷却ファンとチャンバー温度で結果が変わり、セットで調整したい材料だった
- PC Blendは良い材料だが、過去の記録では材料費がPETG-Toughの約2倍
- Z方向の比較は条件がそろわない参考値。材料そのものの順位ではない
- PETGなら壊れないわけではない。材料を替える前に設計も見直す
- 用途 → 制作 → 継続の順番で材料を選ぶ
ASAやPCが悪いのではなく、私の商品ではPETGがちょうどよかった、というのが今回の結論です。
材料の実測比較や、実用品づくりで経験した失敗と工夫はつくはるガレージでも公開しています。