PLAの次はどのPETG?7銘柄のXY・Z方向を引張試験で比較して選び方を整理

※この記事にはアフィリエイトリンクを含みます。Amazonのアソシエイトとして、当サイトは適格販売により収入を得ています。リンク経由で購入された場合、当サイトに紹介料が入ることがありますが、掲載している試験結果と評価は実測データに基づくもので、紹介料の有無によって内容を変えることはありません。
PLAで小物をいくつか印刷して、そろそろPETGを1巻き買ってみようか。そう思って検索すると、今度は銘柄が多すぎて止まってしまいます。商品ページにはどれも「高強度」「タフ」と書いてあり、横に並べて比べる材料がありません。
私は3Dプリンタで設計した部品を製造・販売していて、主力の材料はPETGです。これまでにも銘柄比較はしてきましたが、測っていたのは弱点になりやすいZ方向(積層方向)だけでした。
今回は7銘柄を同じ条件で造形し、XY方向とZ方向の両方を引っ張りました。あわせて、同じ撮影環境で並べたときの見た目と、私が実際の商品づくりでどう使い分けているかもまとめます。

自作の引張試験機で、7銘柄を1本ずつ測定(本人撮影)
結論:XY方向はほぼ横並び。差が出たのはZ方向とばらつき
先に、今回の結果からの結論です。
- XY方向は44.5〜49.1MPa。7銘柄の幅は約4.6MPaで、大きな差はつきませんでした
- Z方向は23.4〜32.9MPa。幅は約9.5MPaで、XY方向より差が開きました
- XY方向を100とすると、Z方向は48〜70%(30〜52%低い)
- 同じZ方向でも、5本のばらつき(標準偏差)は銘柄でかなり違いました
- 私は販売部品にQIDI PETG-Toughを継続し、形状・寸法確認のお試し印刷にCC3Dを使う予定です
「PETGならどれでも同じ」でも「高い銘柄ほど強い」でもなく、どの方向に力がかかる部品を作るかで、見るべき数字が変わるというのが今回の実感です。
動画:7銘柄の破断の瞬間と見た目を約4分半で
数字だけでは伝わらない、荷重計の値が上がってパチンと落ちる瞬間と、7銘柄を並べたときの質感の違いは動画にまとめています。
試験条件:銘柄ごとの最適化はせず、条件をそろえた
今回は「各銘柄のベストを引き出す試験」ではありません。同じ条件にそろえたときに、どのような差が出るかを見る比較です。
| 項目 | 条件 |
|---|---|
| 3Dプリンター | QIDI Q2 |
| フィラメント | 7銘柄すべて黒 |
| ノズル温度 | 250℃ |
| ベッド温度 | 80℃ |
| チャンバー | 加熱OFF |
| 冷却 | モデルFAN 100%・補助FAN 100% |
| 外周(壁) | 3周 |
| 公称断面積 | 6.5mm² |
| 引張速度 | 5mm/min |
| 試験本数 | XY方向5本・Z方向5本(各銘柄) |
| 試験日 | QIDI PETG-Tough:2026年9月6日/他6銘柄:2026年9月14日 |
応力(MPa)は、最大荷重(N)÷公称断面積6.5mm²で算出しています。前回のXY・Z比較では断面積10.0mm²で試験し、XY方向の全数が測定機の上限500Nを超えてしまいました。今回は断面積を小さくしたことで、XY・Zとも全数が500N以内に収まり、測定範囲内で比べられています。
なお前回は、同じQIDI PETG-ToughのZ方向が37.6MPaでした。プリンター・温度・冷却の設定は同じですが、試験片の断面積(10.0mm²→6.5mm²)、外周(2周→3周)、試験本数が違います。同じ銘柄・同じプリンターでも、試験片の作り方が変われば数値は動きます。
試験片も試験環境も自作です。JISやISOなどの規格試験による材料物性値ではなく、同じ土俵で並べるための比較としてご覧ください。
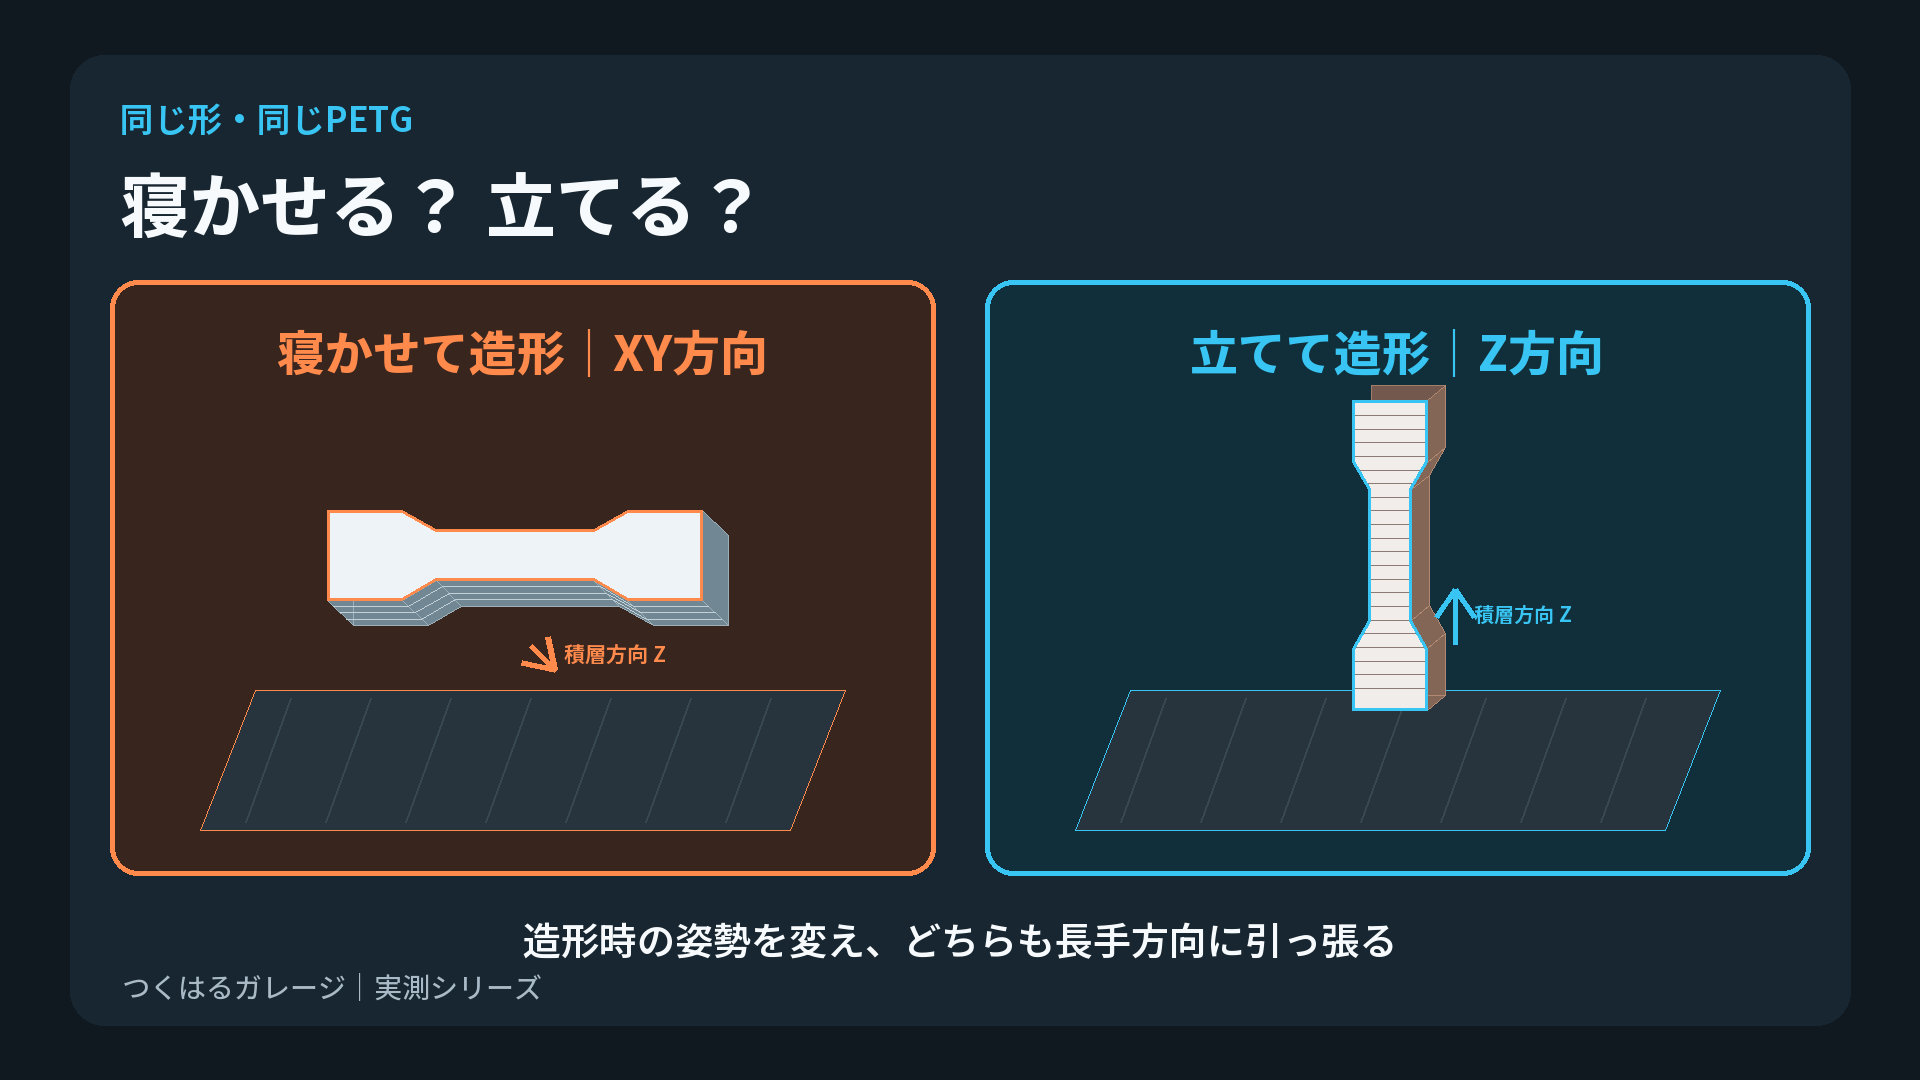
XY方向は寝かせ、Z方向は立てて造形(考え方のイメージ図)
結果:XY方向とZ方向の平均
7銘柄の平均値です。順位表として読むのではなく、幅とグループで見てください。
| 銘柄 | XY方向 平均 | Z方向 平均 | Zの残存率(XY=100) |
|---|---|---|---|
| QIDI PETG-Tough | 48.7MPa | 32.9MPa | 約68% |
| Bambu Lab PETG Basic | 44.5MPa | 31.0MPa | 約70% |
| CC3D | 49.0MPa | 30.6MPa | 約62% |
| ELEGOO | 46.9MPa | 28.4MPa | 約61% |
| SUNLU | 46.1MPa | 28.0MPa | 約61% |
| TINMORRY | 48.7MPa | 23.7MPa | 約49% |
| PRINSFIL | 49.1MPa | 23.4MPa | 約48% |
各銘柄5本の平均です。数MPaの差を「この銘柄が上」と断定できる試験本数ではありません。
XY方向:どの銘柄を選んでも大きくは変わらなかった
XY方向は44.5〜49.1MPaに収まりました。上と下の差は約4.6MPa、率にして10%ほどです。
同じ層の中を引っ張る向きでは、銘柄選びで大きく差がつきませんでした。板を寝かせて印刷するプレートやブラケットのように、力が層をはがす向きにかからない部品なら、価格や印刷のしやすさ、色で選んでも大きく外さないと考えています。
Z方向:3つのグループに分かれた
一方、層と層をはがす向きのZ方向は、ゆるやかに3つのグループに分かれました。
- 30MPa台前半:QIDI PETG-Tough(32.9)、Bambu Lab PETG Basic(31.0)、CC3D(30.6)
- 28MPa前後:ELEGOO(28.4)、SUNLU(28.0)
- 23MPa台:TINMORRY(23.7)、PRINSFIL(23.4)
上のグループと下のグループでは9MPaほど違います。XY方向では49MPa前後だったPRINSFILとTINMORRYが、Z方向では23MPa台まで下がっているのが、今回いちばん目立った動きでした。

XY方向の平均と、各銘柄5本の測定点(本人作成)
残存率:XYを100とするとZは48〜70%
XY方向を100としたときのZ方向の残存率は48〜70%。これは今回の試験片と造形条件で測った引張強度の比です。実際の部品にそのまま当てはまる値ではないため、力のかかる向きや形状を踏まえて個別に確認してください。
残存率が高かったのはBambu Lab PETG Basic(約70%)とQIDI PETG-Tough(約68%)、低かったのはPRINSFIL(約48%)とTINMORRY(約49%)でした。ただしBambu Lab PETG BasicはXY方向の値そのものが7銘柄で最も低いため、残存率が高いことと、Z方向の絶対値が高いことは分けて考える必要があります。
平均の次に見るべき「ばらつき」
平均が同じでも、5本がそろっている銘柄と、上下に散らばっている銘柄では、部品の作り方が変わります。今回のZ方向5本の標準偏差(SD)です。
| 銘柄 | Z方向 平均 | SD(N) | SD(MPa換算) |
|---|---|---|---|
| QIDI PETG-Tough | 32.9MPa | 6.4N | 約1.0MPa |
| CC3D | 30.6MPa | 11.0N | 約1.7MPa |
| ELEGOO | 28.4MPa | 13.0N | 約2.0MPa |
| SUNLU | 28.0MPa | 25.6N | 約3.9MPa |
| Bambu Lab PETG Basic | 31.0MPa | 30.9N | 約4.8MPa |
| PRINSFIL | 23.4MPa | 34.7N | 約5.3MPa |
| TINMORRY | 23.7MPa | 40.3N | 約6.2MPa |
SDはN単位で記録しているため、MPa換算は6.5mm²で割った参考値です。
Bambu Lab PETG BasicはZ方向の平均が31.0MPaで上のグループに入りましたが、SDは30.9Nと大きめでした。平均だけを見て「安定している」とは言えないのがこの表の意味です。反対にQIDI PETG-ToughはSD 6.4Nで、5本が近い値にまとまりました。
N=5は統計的には小さなサンプルです。「この銘柄は常にこれだけばらつく」と決められる数ではありません。それでも、販売する部品を作る立場では、いちばん強く出た1本より、弱く出た側がどこまで下がるかを見ておきたいところです。

Z方向の平均と、各銘柄5本の測定点(本人作成)
なお、冷却FAN30%・断面積10.0mm²で行った以前のZ方向比較では、CC3Dのばらつきが大きく出ていました。今回は同じCC3Dが小さいSDに収まっています。条件や造形日が変われば結果も動くという例として、PETGフィラメント7銘柄を実測比較した記事もあわせてご覧ください。
見た目:ツヤあり寄りとマット寄り
強度とは別に、同じ黒でも仕上がりの印象は違いました。以下は計測値ではなく、同じ撮影環境で並べて見たときの私の主観です。
| 見え方 | 銘柄 |
|---|---|
| ツヤあり寄り | TINMORRY、PRINSFIL、SUNLU、CC3D |
| マット寄り | QIDI PETG-Tough、ELEGOO、Bambu Lab PETG Basic |
私の好みはQIDI PETG-Toughの質感です。販売する商品は、手に取ったときの見た目も評価されます。強度が近いなら、仕上がりの印象で選ぶ理由は十分あると考えています。
照明、カメラ、積層ピッチ、ノズル径が変われば見え方も変わります。実物を見比べるときは、同じ条件で印刷したサンプルで確認してください。

同じ撮影環境で並べた7銘柄の造形物(本人撮影)
PLAとの比較は「参考」として
「PETGにすると、PLAよりどれくらい強くなるのか」はよく聞かれます。過去に測ったELEGOO PLAは、XY方向45.3MPa、Z方向21.2MPaでした。
ただし、このPLAの試験はPRUSA MK4S、ノズル215℃/ベッド60℃、断面積10.0mm²で行ったものです。プリンター、印刷条件、試験片のどれも今回とは違います。MPaに換算しても、この条件差が消えるわけではありません。
そのうえで傾向だけを見ると、今回のPETG 7銘柄はZ方向が23〜33MPa、PLAは21.2MPaでした。PETG全般がPLAより強い、と断定できる比較ではありませんが、「積層方向が弱点になる」という点は材料が変わっても共通です。
PLA側の全データはPLAをXY・Z方向で実測比較した記事にまとめています。
用途別:PLAの次の1巻きをどう選ぶか
とりあえずPETGを試してみたい
XY方向は7銘柄とも大きな差がありませんでした。まずは寝かせて印刷できる小物から始めるなら、価格と入手性で選んで問題は少ないと考えます。1巻き使い切ってから、使い慣れた銘柄をまとめ買いする進め方でも十分です。
立てて印刷する部品、しならせる部品を作りたい
フックのように立てて印刷する形、蓋のようにしならせて組み付ける部品は、力が層をはがす向きにかかりやすい部分です。この用途では、Z方向の平均とばらつきの両方を見ます。今回の条件では、QIDI PETG-Tough、CC3D、ELEGOOが扱いやすい位置にいました。
販売する部品、壊れると困る部品
1個の破損が交換や再発送につながる用途では、平均の高さより毎回同じ強度が出ることを優先します。今回、Z方向のSDが最も小さかったのはQIDI PETG-Toughでした。
お試し印刷・形状確認
形や寸法を確認するための1回きりの印刷なら、強度より費用と入手性が優先です。私はこの用途にCC3Dを使うつもりです。
私の使い分け:測った数字と、これまでの使用経験を合わせる
私の商品では、部品ごとに材料を変えています。発送用のケース本体とインナーボックスはPLA。安価で印刷しやすく、私の環境では糸引きも少ないためです。組み付けるときにしならせる必要がある蓋はPETGにしています。
主力はQIDI PETG-Toughです。今回のZ方向の平均とばらつきに加えて、これまで実際に使ってきた印象、質感の好みを合わせた私個人の判断です。


 ポチップ
私が使い続ける材料を確認する: QIDI PETG-ToughをAmazonで探す(PR)
型番や仕様が変わることがあります。リンク先ではPETG-Tough・黒・1kgなど、この記事で試した材料と条件を確認してください。
CC3DはZ方向の結果もばらつきも今回は良好でした。ただし、条件の違う過去の試験ではばらつきが大きく出ています。購入時に安く買えたこともあり、まずは形や寸法を確認するお試し印刷から使ってみる予定です。
お試し印刷向けを確認する: CC3D PETGをAmazonで探す(PR)
材料を実際の部品でどう使い分けているかは、PLA・PETG・TPUを実物で使い分けた記事で写真つきで説明しています。
この記事の数字を使うときの注意
- 自作の試験機・自作の試験片による比較です。規格試験による材料物性値ではありません
- 各銘柄5本の結果です。数MPaの差を有意差として断定できる本数ではありません
- 各銘柄の推奨プロファイルへ最適化した試験ではなく、条件をそろえた比較です
- 今回はチャンバー加熱OFFの1条件のみです。チャンバーの有無による効果を示すものではありません
- 同じ銘柄でもロット、保管状態、乾燥状態、プリンター、ノズル径、積層ピッチで結果は変わります
- 掲載した数値は製品の安全性を保証するものではありません。荷重がかかる部品、人身に関わる部品は、実際の使用条件に近い方法でご自身で確認してください
今回試験した7銘柄を探す
今回使用した7銘柄の検索リンクです。同じブランドでも、仕様、色、販売元、内容量が入れ替わることがあります。購入前に、材質(PETG)、フィラメント径、内容量、色、販売元を必ずご確認ください。
- AmazonでQIDI PETG-Toughを探す
- AmazonでCC3D PETGを探す
- AmazonでELEGOO PETGを探す
- AmazonでSUNLU PETGを探す
- AmazonでTINMORRY PETGを探す
- AmazonでPRINSFIL PETGを探す
- AmazonでBambu Lab PETG Basicを探す
試験に使用したのはすべて黒・1kgです。色による差は今回検証していません。価格と在庫は変動しますので、リンク先の最新情報をご確認ください。
よくある質問
Q. 結局、最初の1巻きはどれを買えばいいですか?
寝かせて印刷する小物から始めるなら、XY方向は7銘柄とも大きな差がなかったので、価格と入手性で選んで大きくは外れないと考えています。立てて印刷する部品やしならせる部品を作る予定があるなら、Z方向の平均とばらつきを見て選んでください。
Q. 数字の大きい銘柄を選べば、部品は壊れなくなりますか?
なりません。今回測ったのは、決まった形の試験片を一定速度で引っ張ったときの値です。実際の部品では、形状、肉厚、R、インフィル、積層ピッチ、荷重のかかり方が効きます。材料を変える前に、造形方向と設計を見直すほうが効果が大きい場面も多いです。
Q. XY方向とZ方向は何が違うのですか?
寝かせて造形し、同じ層の中を引っ張るのがXY方向、立てて造形し、積み重ねた層と層を引きはがすのがZ方向です。FDM方式では、材料そのものより層と層の接着部分が先に弱点になることがあります。
Q. N単位とMPa単位が混ざっているのはなぜですか?
試験機で記録しているのが荷重(N)だからです。応力(MPa)は、最大荷重を公称断面積6.5mm²で割って算出しています。標準偏差もN単位で計算しているため、MPa換算値は6.5で割った参考値として掲載しています。
Q. メーカーのデータシートの数値と比べてもいいですか?
直接の比較はおすすめしません。データシートの値は射出成形品などの材料物性値であることが多く、今回のような3Dプリント試験片の値とは前提が違います。今回の数値は、同じ条件で銘柄を並べるためのものです。
Q. チャンバーを閉めれば、もっと強くなりますか?
今回はチャンバー加熱OFFの1条件だけなので、この記事から判断はできません。チャンバーと冷却の組み合わせは別途試験しています。
関連記事
- PETGフィラメント7銘柄を実測比較|平均強度だけでは選べない理由|同じ7銘柄をZ方向だけで比較した記事です
- PETGは印刷方向で強度が変わる?XY・Z方向を引張試験で比較|QIDI PETG-Tough1銘柄でXY・Zを比べた記事です
- 3Dプリンターは積層方向で強度が約半分?PLAをXY・Z方向で実測比較|PLAの参考値の出どころです
- PETGは冷却ファン100%で積層強度が落ちる?7銘柄を再試験|冷却条件を変えた比較です
- PETGはチャンバーを閉めると強くなる?冷却ファンとの組み合わせを7銘柄で実測|チャンバー条件を変えた比較です
- 3Dプリンター初心者のフィラメント選び|PLA・PETG・TPUを実物で使い分け|実際の商品での使い分けです
- 【3Dプリンタの機能部品】最適なフィラメントは何か?開放型でも使える「最強」を実測で導いた結論|PETG以外も含めた材料カテゴリの比較です
材料の使い分けを動画で見たい方はPLA・PETG・TPUの使い分け、素材カテゴリを横断した比較はフィラメント20種類の比較もどうぞ。
まとめ
- XY方向は44.5〜49.1MPaで、7銘柄に大きな差はつかなかった
- Z方向は23.4〜32.9MPaで、XY方向より差が開いた
- XYを100とすると、Z方向の残存率は48〜70%だった
- Z方向のばらつきは銘柄差が大きく、平均だけでは安定性は分からない
- 見た目はツヤあり寄りとマット寄りに分かれ、強度が近いなら選ぶ理由になる
- 私は販売部品にQIDI PETG-Toughを継続し、お試し印刷にCC3Dを使う
PLAの次の1巻きは、「どれが一番強いか」ではなく、作りたい部品にどの向きの力がかかるかから選ぶと決めやすくなります。
材料試験の続きはつくはるガレージでも公開しています。

