ASAの強度は冷やし方で変わる?冷却ファンとチャンバー温度を引張試験で比べた結果
※この記事にはアフィリエイトリンクを含みます。Amazonのアソシエイトとして、当サイトは適格販売により収入を得ています。リンク経由で購入された場合に当サイトへ紹介料が入ることがありますが、掲載している内容は私が実際に試験し、作って使ってきたものに基づいており、紹介料の有無によって内容を変えることはありません。
ASAは、熱や日光に比較的強く、屋外で使う部品の候補になる材料です。ただ、冷却ファンやチャンバー温度など、印刷条件で迷いやすい材料でもあります。
私は3Dプリンタで設計した部品を製造・販売している50代の会社員です。PETGでは耐熱性が心配な用途にASAを試したくて、冷却ファンとチャンバー温度設定を変えて引張試験をしました。この記事は、その試験の詳細をまとめたものです。
なぜ販売する部品にはPETGを使っているのか、という話は ASA・PCも試した私が、実用品にPETGを選ぶ理由 に書きました。この記事はその続きです。
先に結論です。
- チャンバー設定55℃で、FAN100%はFAN25%より層を引き離す向きの強さが約23%低かった
- FAN25%で、チャンバー設定55℃は35℃より約13%高かった
- ただし本数が少なく、ばらつきも大きいので、傾向として見るのが妥当
- 私なら、熱に強くしたい部品で、層を引き離す力があまりかからないところに使う。印刷の設定には敏感で、私には少し上級者向けの材料
動画:試験の様子を7分で
なぜASAを試したのか
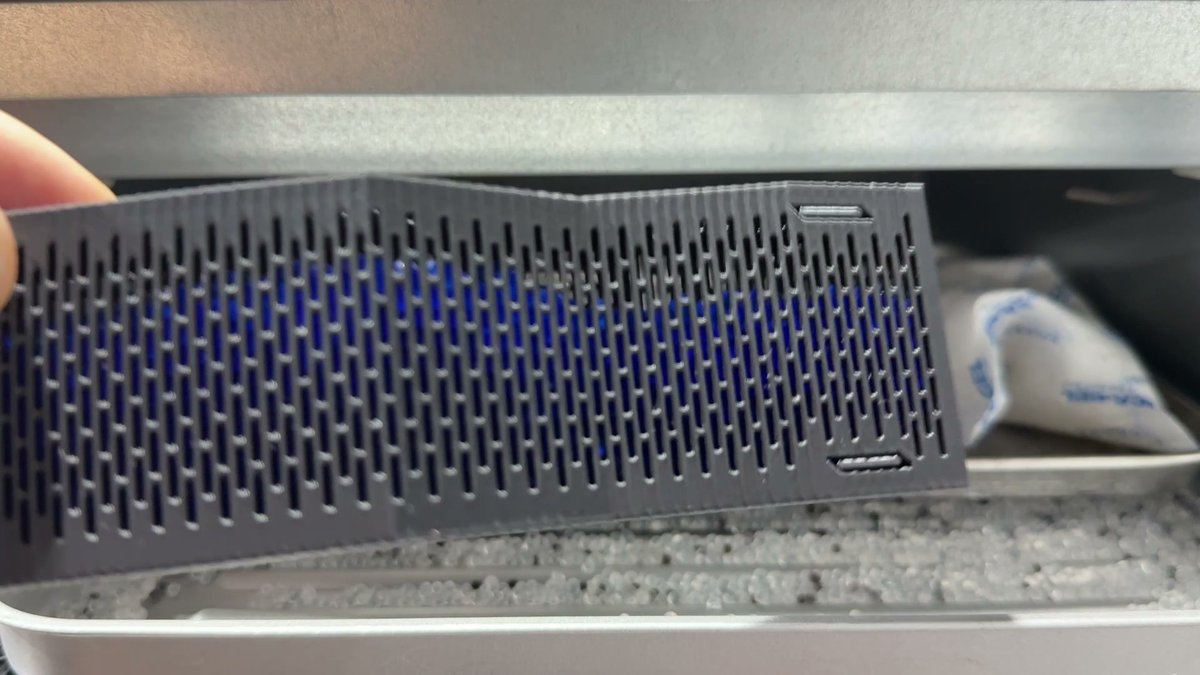
ASAで作ったシリカゲル用の容器(動画より)
きっかけは、シリカゲルを入れる容器です。オーブンの熱風設定100℃で60分加熱したところ、シリカゲルの色が戻り、容器に見た目の変形はありませんでした。ただし実温や荷重下の耐熱性は測っておらず、同じ加熱をおすすめするものでもありません。
そして、熱に強いことと、引っ張って強いことは別です。そこで引張試験をしました。
試験の条件
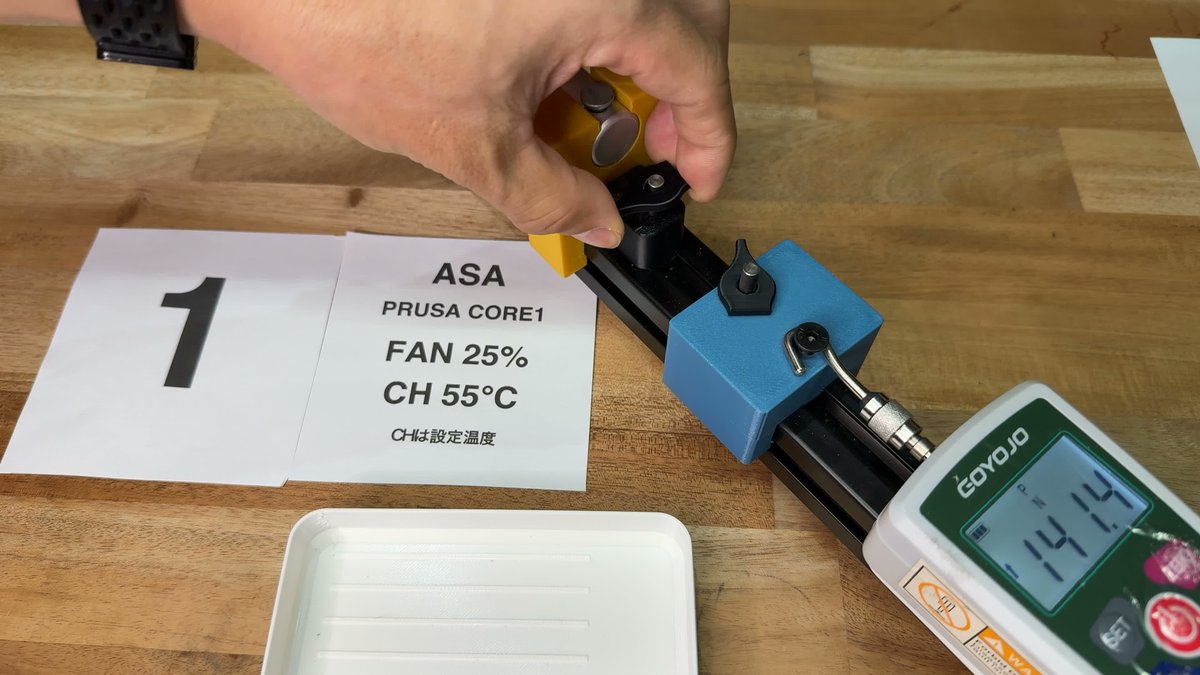
条件札と試験機。計器にピーク保持の141.4Nが表示されている(動画より)
主役は、層を引き離す向き(Z方向)の試験です。試験片を立てて印刷します。
| 項目 | 内容 |
|---|---|
| 材料 | PRINSFIL ASA(黒・1.75mm) |
| プリンター | PRUSA CORE ONE(試験札には「CORE1」と表記) |
| 試験片 | 自作のダンベル形。中央部の設計断面10.0mm² |
| ノズル/ベッド | 260℃/110℃(スライス用ファイルの記載) |
| 冷却ファン | 25% / 50% / 100% |
| チャンバー | 設定35℃ / 設定55℃(実測ではなく設定値) |
| 本数 | 条件ごとに5本 |
| 強度の出し方 | 計器のピーク保持値(N)÷ 設計断面積10.0mm² |
穴付近で破断した試験片は、集計から除外しました。穴には力が集中し、中央部の強さとして扱えないためです。したがって以下の平均は、条件全体の平均ではなく、中央で破断したものだけの平均です。
結果1:冷却ファンの比較(チャンバー設定55℃)
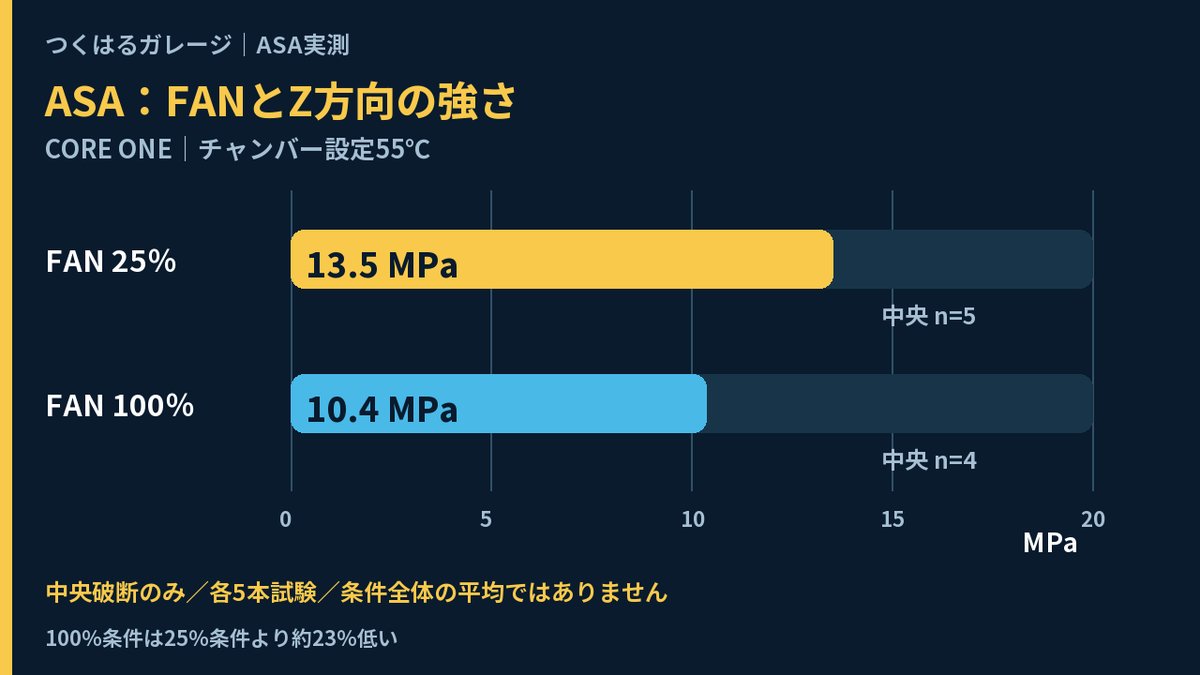
FAN25%と100%の比較(動画より)
| 冷却ファン | 中央で破断 | 平均(MPa) | 標準偏差 | 範囲(MPa) |
|---|---|---|---|---|
| 25% | 5本/5本 | 約13.5 | 約0.8 | 12.3〜14.2 |
| 100% | 4本/5本 | 約10.4 | 約2.3 | 7.6〜12.7 |
FAN100%は25%より平均で約23%低い結果でした(25%側を基準にした低下率)。
ただし、FAN100%側は値の幅が広く、25%側の最低値と一部重なっています。本数も4〜5本です。「強く冷やすと必ず弱くなる」と言える数字ではなく、今回の条件での傾向です。
結果2:PETG-Toughの過去試験との比較
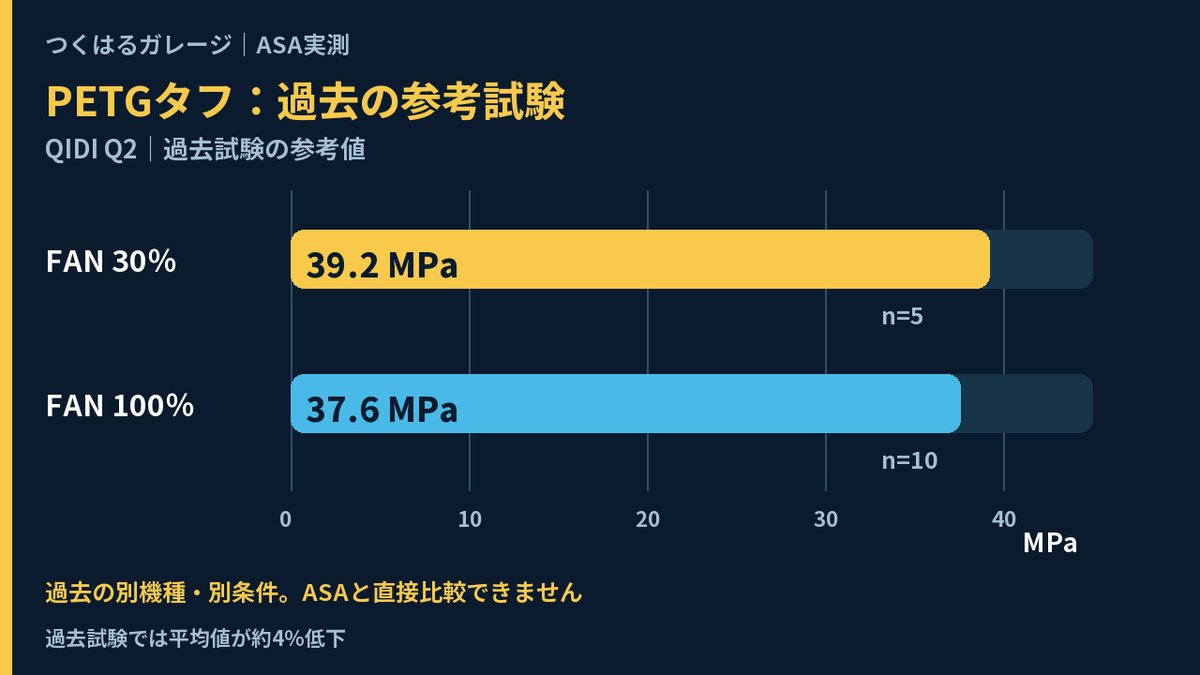
PETG-Toughの過去の試験(動画より)
以前、QIDI Q2でPETG-Toughも調べています。ファン30%は平均39.2MPa(5本)、100%は37.6MPa(10本)で、低下は**約4%**でした。ASAの約23%と比べて、私は「ASAのほうが冷やし方に気を使う材料」と感じました。
ただし、プリンター・形状・チャンバー条件・本数が違う別の試験です。同じ条件の比較ではないので、感覚を裏づける参考程度に見てください。PETGの冷却とチャンバーの比較は、こちらの記事にまとめています。
結果3:チャンバー温度設定の比較(FAN25%)
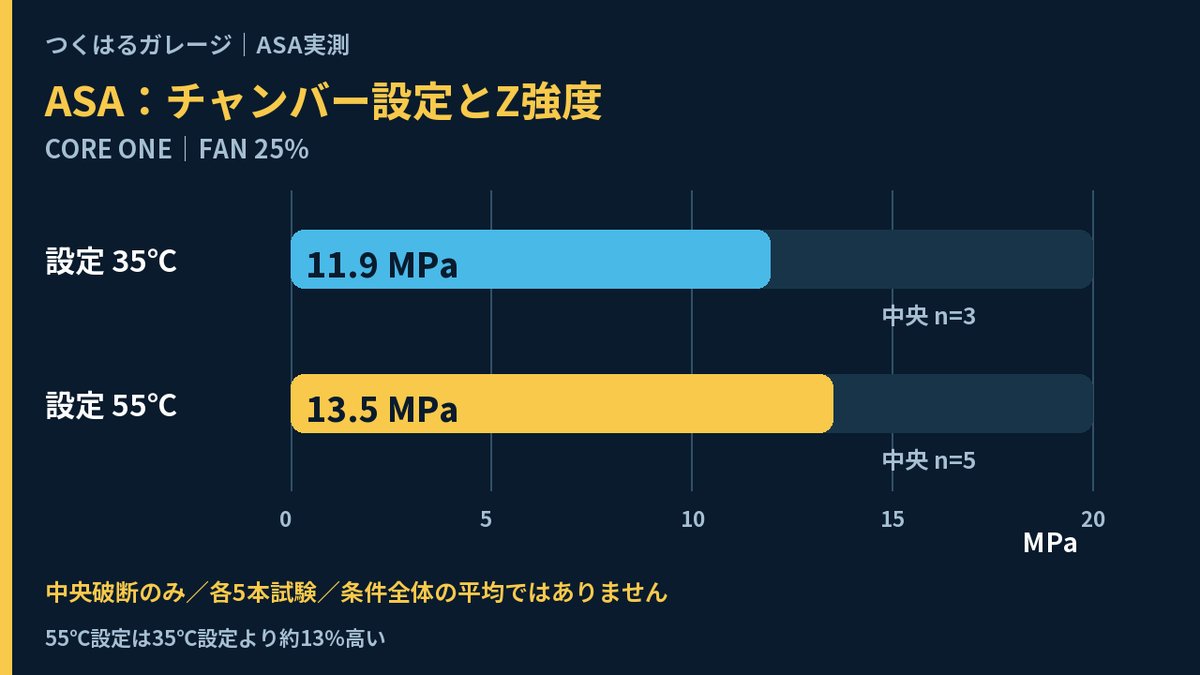
チャンバー設定35℃と55℃の比較(動画より)
| チャンバー設定 | 中央で破断 | 平均(MPa) | 標準偏差 | 範囲(MPa) |
|---|---|---|---|---|
| 35℃ | 3本/5本 | 約11.9 | 約1.4 | 10.4〜13.1 |
| 55℃ | 5本/5本 | 約13.5 | 約0.8 | 12.3〜14.2 |
55℃設定のほうが、平均で約13%高い結果でした。ただし値の範囲は重なっており、35℃側は中央で破断したのが3本だけです。因果までは言えません。
なお、35℃設定・ファン100%の5本は、すべて穴付近で破断し、平均を出せませんでした(ファン50%は3本/5本で約11.1MPa)。穴で折れた本数は、「弱さ」として数字にはしていません。
補足:XY方向ではPETG-Toughより約26%低かった
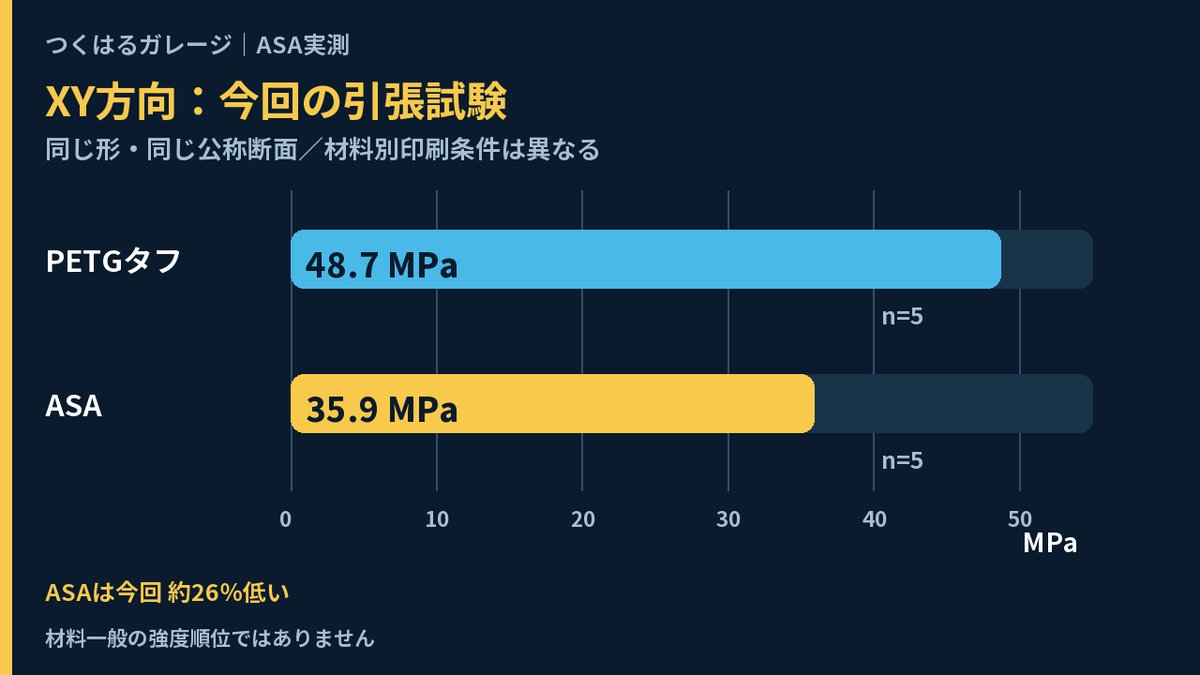
層に沿って引くXY方向の比較(動画より)
QIDI Q2で、以前のPETG-Toughと同じ形状(公称断面6.5mm²)の試験片を使い、各5本を引きました。PETG-Toughは約48.7MPa、ASAは約35.9MPa(5本とも中央で破断、標準偏差は約0.5)で、ASAは約26%低い結果でした。外周数など印刷条件は材料ごとに違うので、材料そのものの順位ではありません。引っ張る強さだけを求めるなら、私はまずPETG-Toughを使います。
冷やしすぎても、冷やし足りなくても
では、ファンを弱くすればいいのでしょうか。単純にそうとは言えませんでした。
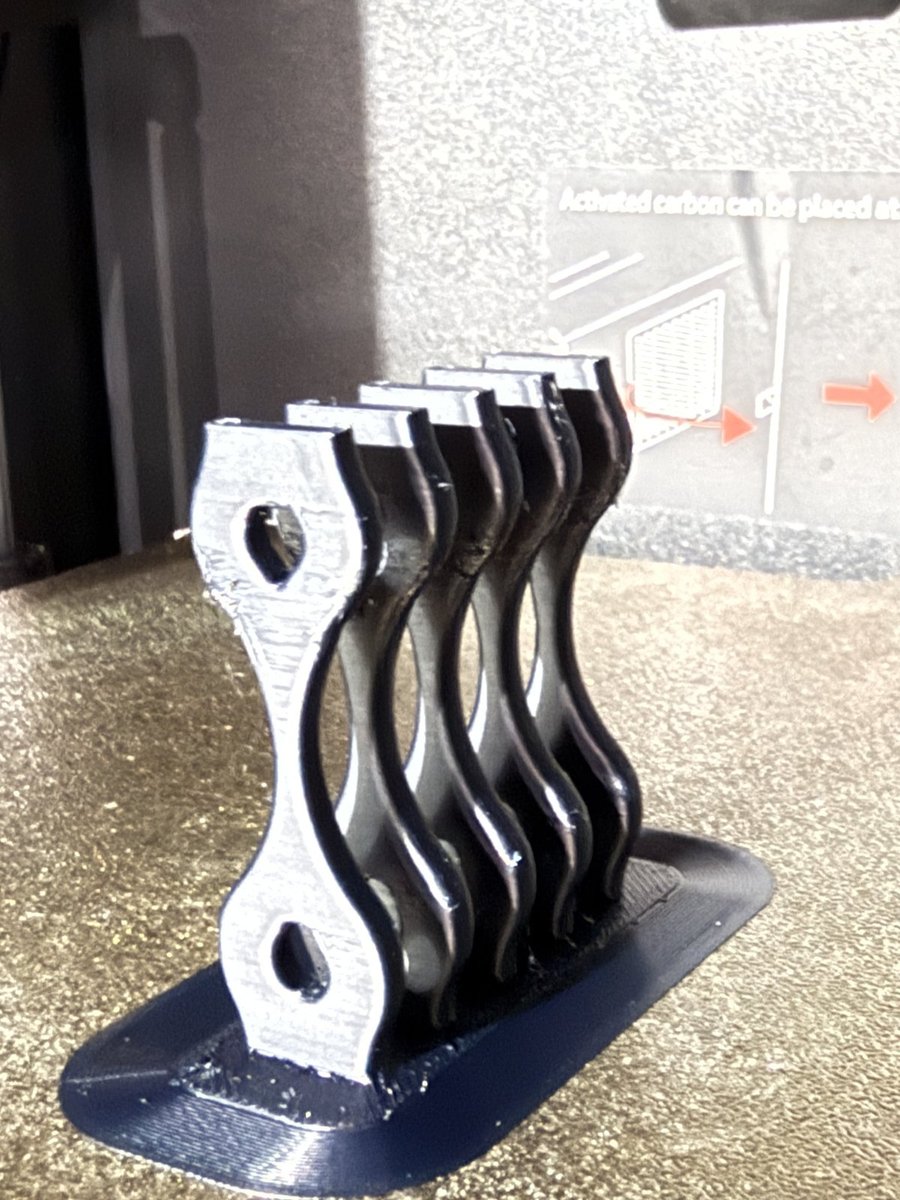
印刷した試験片の表面。うねりや乱れが見える(動画より)
表面にうねりや乱れが出ることがあります。私は冷える時間が足りなかった可能性もあると考えていますが、原因はこの写真だけでは断定できません。
小さい部品は、一層をすぐに印刷し終わります。下の層が柔らかいうちに次の層を重ねると、形が崩れやすくなります。かといって風を強くすると、層のつながりが弱くなることもあります。そこで、風の強さに加えて次の層までの時間も調整します。
- 印刷速度を落とす
- 複数の部品を並べて、一層ずつ順番に印刷する
ただし、今回も5個並べて印刷しているので、複数にすれば必ず解決するわけではありません。
周りの空気の温度も関わる
「中を温めながらファンで冷やすのは、反対のことでは?」と思うかもしれません。ポイントは、どんな温度の空気を当てるかです。
周りが開いたプリンターは、部屋の空気で冷やします。寒い部屋やエアコンの風が当たる場所では、冷えすぎることがあります。囲いの中を温めておけば、冷却ファンもその温まった空気を使い、外からの風も遮れます。同じファン25%でも、風の強さと空気の温度のセットで冷え方が変わります。ただし囲い付きとオープン型の比較試験はしていないので、囲いの優位性を証明したわけではありません。
CORE ONEは専用のチャンバーヒーターを使わず、ベッドの熱と排気ファンで温度を調整します。私の環境では55℃まで上がりました(印刷中ずっと一定とは限りません)。QIDI Q2には専用のチャンバーヒーターがあります。方式は違いますが、ASAを使うなら、私は周囲の温度を管理しやすい囲い付きのプリンターを選びたいです。
換気は基本
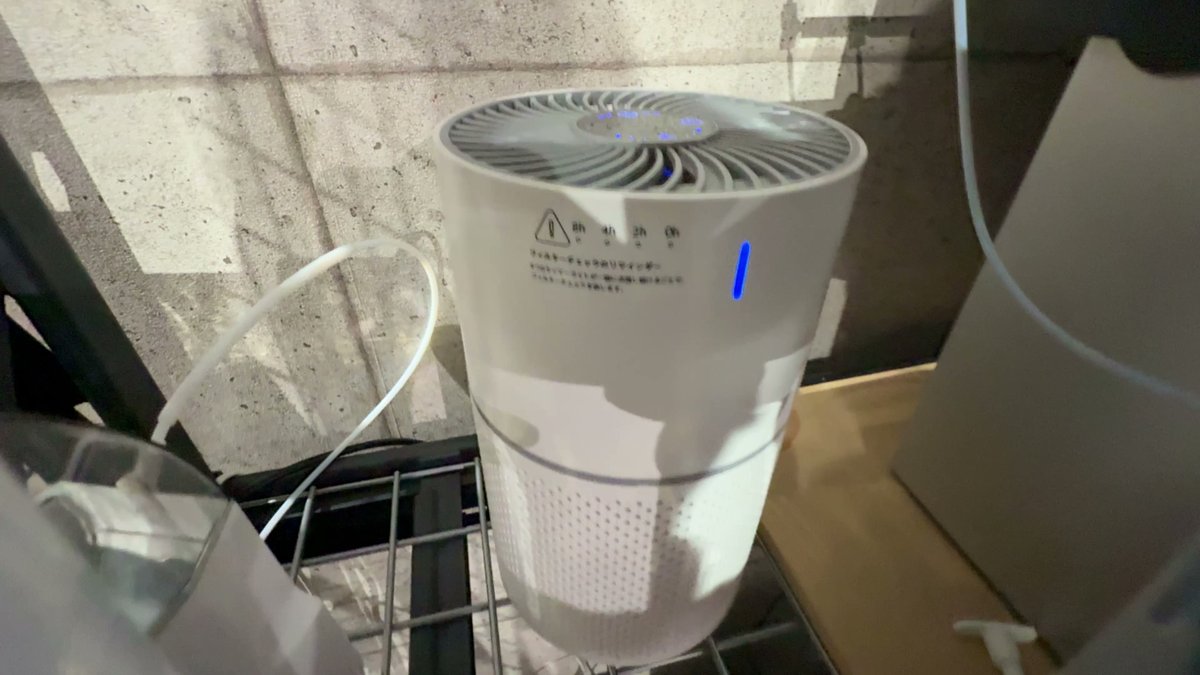
3Dプリンターの近くに置いている小型の空気清浄機(動画より)
ASAはABSより匂いが少ないといわれますが、私にはそれでも結構気になります。私は換気扇を回し、小型の空気清浄機も数台置き、近くの空気質モニターで表示の変化も見ています。ただ、匂いが弱いとか、数値が低いから安全というわけではありません。換気が基本で、機器は補助です。
私ならASAをこう使う
普段の実用品は、まず使い慣れたPETGです。そこから熱や日光への強さが必要になったとき、ASAを候補にします。層を引き離す方向に大きな力がかかる部品では慎重に考え、力のかかる向きを設計で工夫します。分割して組み立てるなら、接合部の確認も別に必要です。
ASAなら何でも強くなるわけではありません。熱への強さを活かしつつ、冷やし方と力のかかり方を考えて使う。私には少し上級者向けですが、使いどころのある材料だと感じました。
今回使った材料
同じブランドでも、色・内容量・販売元が入れ替わることがあります。購入前に、材質、フィラメント径、内容量、販売元をご確認ください。
- PRINSFIL ASA:AmazonでPRINSFIL ASAを探す
- QIDI PETG-Tough(比較対象):下の商品リンクから


よくある質問
Q. ASAは冷却ファンを弱くしたほうが強くなりますか?
今回の試験ではFAN25%のほうが平均値は高い結果でしたが、本数が少なく値の幅も重なっています。冷却を弱めると表面が荒れることもあるので、弱めればいいとは言えません。
Q. この数字はASAという材料の強度ですか?
いいえ。私のプリンター、試験片、印刷条件で、中央で破断したものだけを集計した参考値です。材料一般の強度や、部品の安全性を示すものではありません。
まとめ
- Z方向の試験で、FAN100%はFAN25%より平均約23%低かった(チャンバー設定55℃)
- チャンバー設定55℃は35℃より平均約13%高かった(FAN25%)。ただし本数が少なく、値の幅は重なる
- PETG-Toughの過去試験では、ファン30%から100%の低下は約4%。条件が違うので参考程度
- ファンを弱めるだけでなく、次の層までの時間と空気の温度もセットで考える
- 換気が基本。空気清浄機やモニターは補助
PETGを実用品に使っている理由は、前の記事にまとめています。
材料の比較や、実用品づくりの工夫はつくはるガレージでも公開しています。